摺盒/硬包裝
摺盒重在效率與上機自動化;硬包裝著眼結構穩定與陳列質感。依時健於香港統籌紙材、模切壓痕、貼裱與手工裝配,並配合內襯與封口貼方案,助您的樽裝、袋裝、條裝產品安全到位。每個項目由客戶經理按需要個別評估與確認,時間視項目而定。
重點摘要:協助為樽、條裝與小袋配搭外盒;聚焦摺盒與硬盒選擇與製作,涵蓋紙材結構、內襯、標籤與印刷合規、運輸存倉,並支援保健品OEM/ODM與包裝統籌。
我應選擇摺盒還是硬包裝?
若重視上機成型與運輸效率,且產品自重較輕(如條裝、小袋、膠樽),可優先考慮摺盒;需突出高端陳列、承托較重玻璃樽組合或禮盒場景,選硬包裝更穩妥。評估時請檢視:單盒淨重與跌落風險、內襯需要(紙漿模、EVA、瓦楞)、表面工藝(啞膜、燙金、UV)、合規標示位置與可讀性、封口與防拆需求。客戶經理可按樣品與載重條件作個別確認。
摺盒與硬包裝的適用場景與取捨
摺盒(Folding Carton)適合標準化尺寸、需自動摺疊糊盒與高速套裝線的產品;對條裝、鋁袋、輕量樽裝具備良好堆疊與陳列效率。硬包裝(Rigid Box)以灰板貼裱成型,抗壓與平整度更佳,常用於玻璃樽、組合裝或節慶禮盒,亦便於加入磁扣、絲帶等結構件。決策時建議同時檢視:單盒承重與跌落測試期望、貨架高度與面層可視面、開盒體驗(單手/雙手)、回收與拆解便利度,以及倉儲疊放高度與外箱規劃。
- 輕量與自動化:傾向摺盒
- 高端與重載:優先硬包裝
- 開盒體驗:抽取力與封貼設計
- 回收性:單材質更易回收
材料與結構:紙板、襯托與保護設計
摺盒常用白卡或銅版卡,克重與纖維方向影響挺度與糊盒穩定;硬包裝採灰板貼裱,板厚決定抗壓與面層平整。內襯可選紙漿模、瓦楞、EVA、EPE 或複合襯墊,需平衡緩衝、尺寸公差與回收性。樽裝建議評估瓶肩與底部受力、間隙與防晃動設計;條裝/小袋則留意束口方向與二次包裝取放順手。依時健會統籌模切壓痕、貼裱與手工組裝,並提供打樣以確認裝配與陳列效果。
- 摺盒重纖維方向與壓痕深度
- 硬包裝看灰板厚度與貼裱精度
- 內襯兼顧緩衝與回收性
- 先做打樣檢核裝配公差
圖文介紹:從模切到裝配的每一步
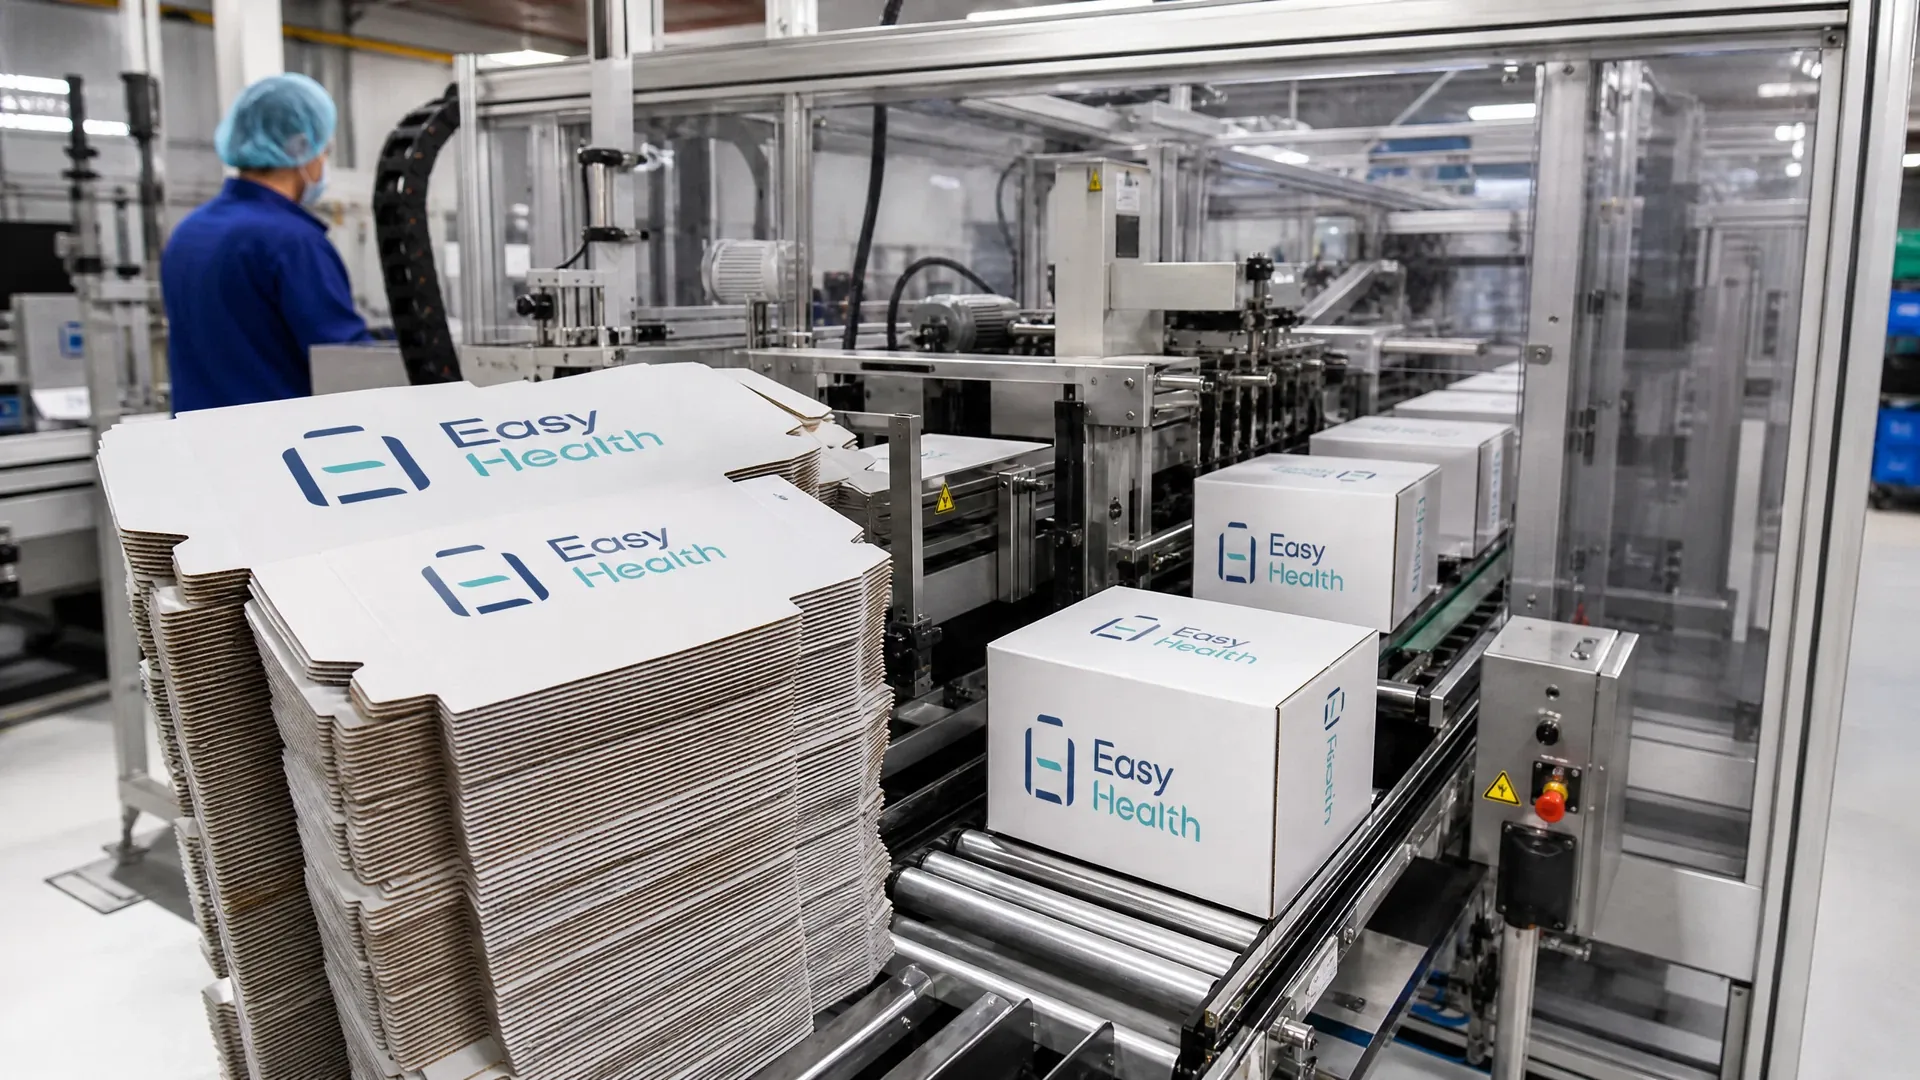
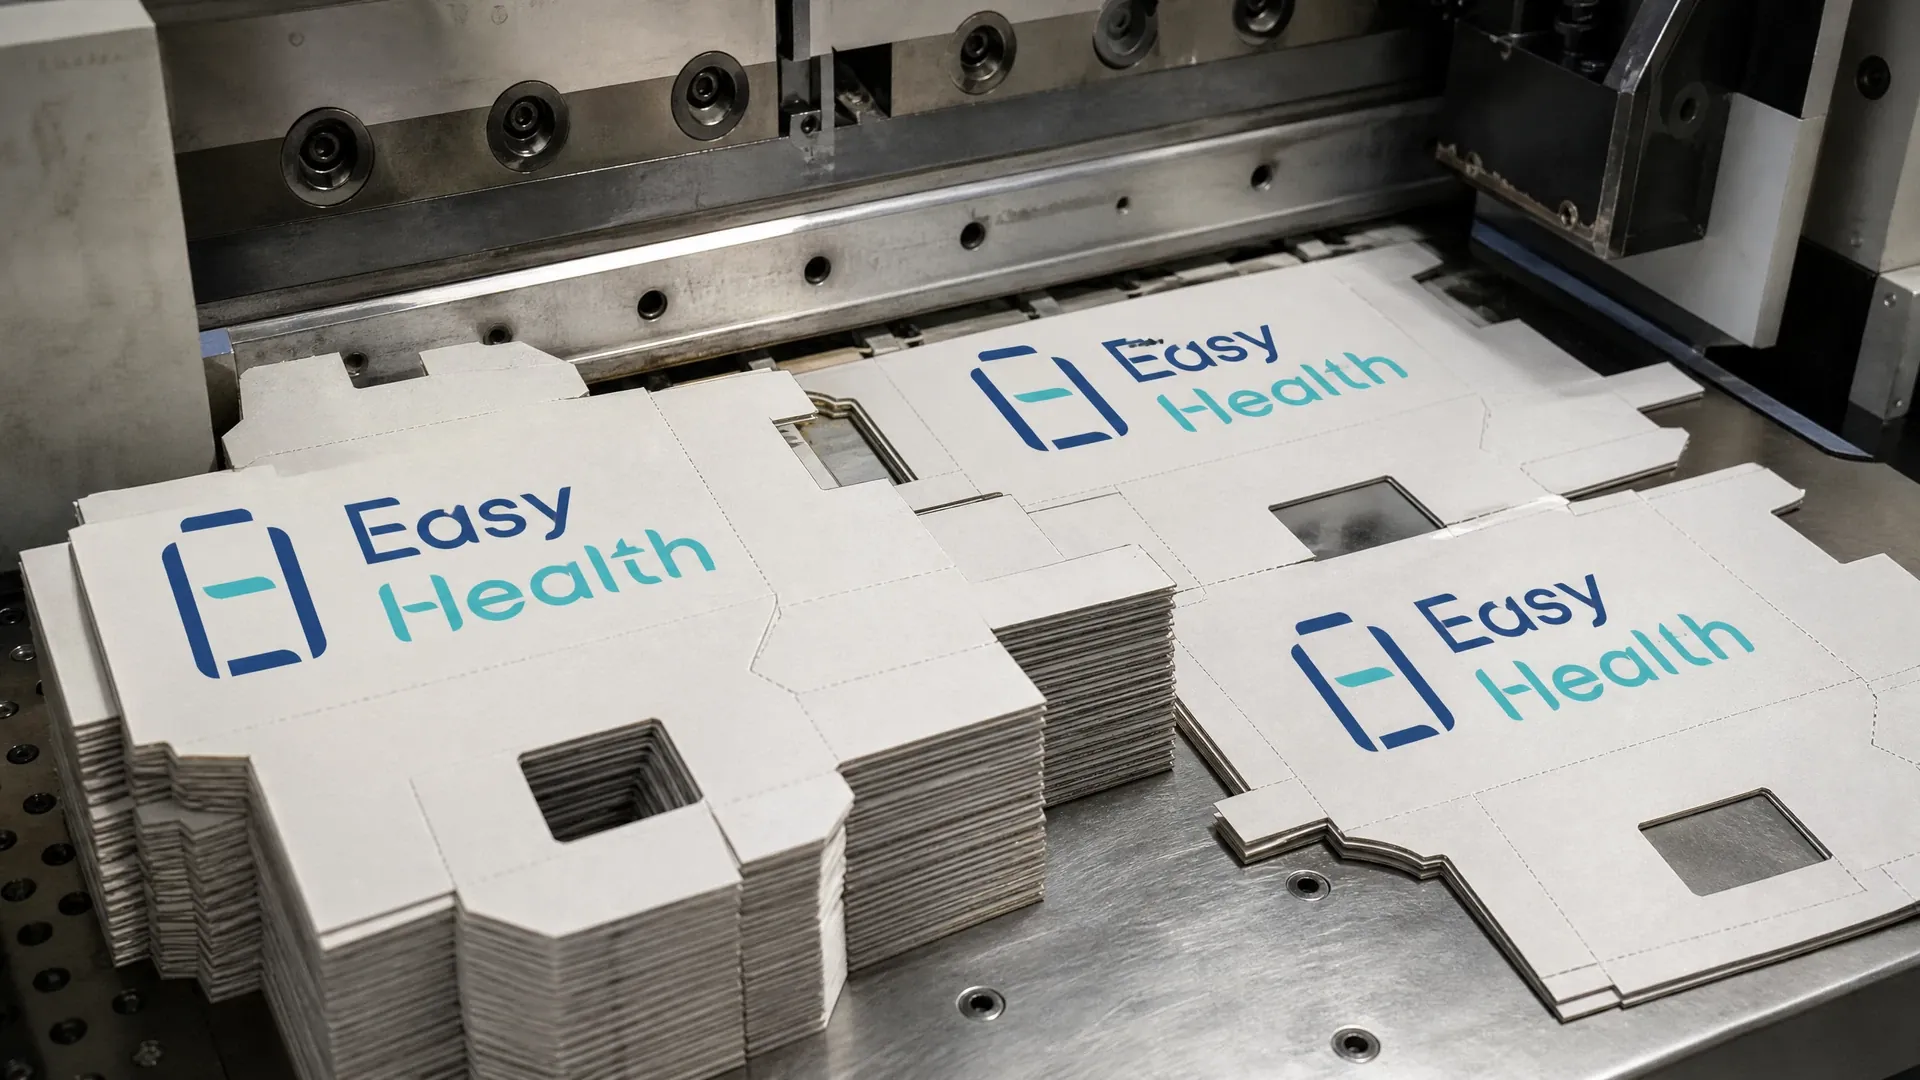
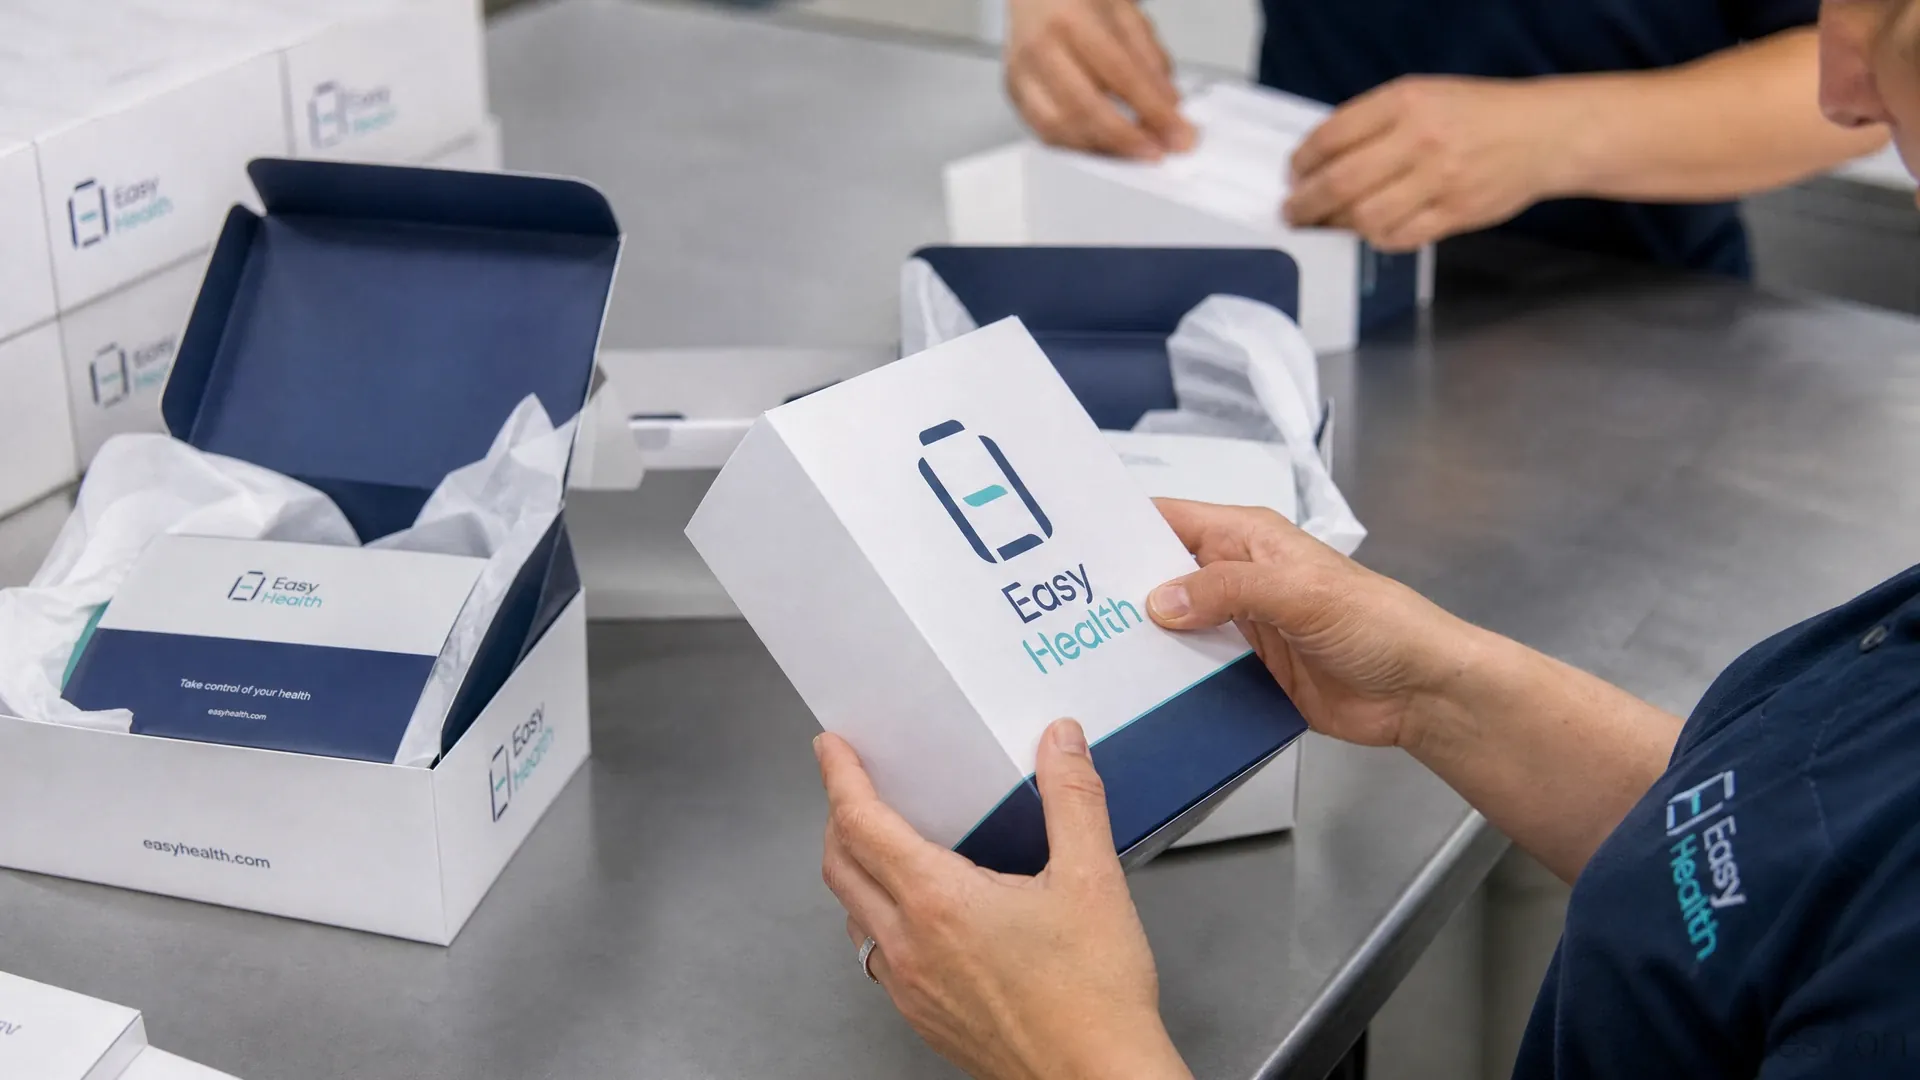
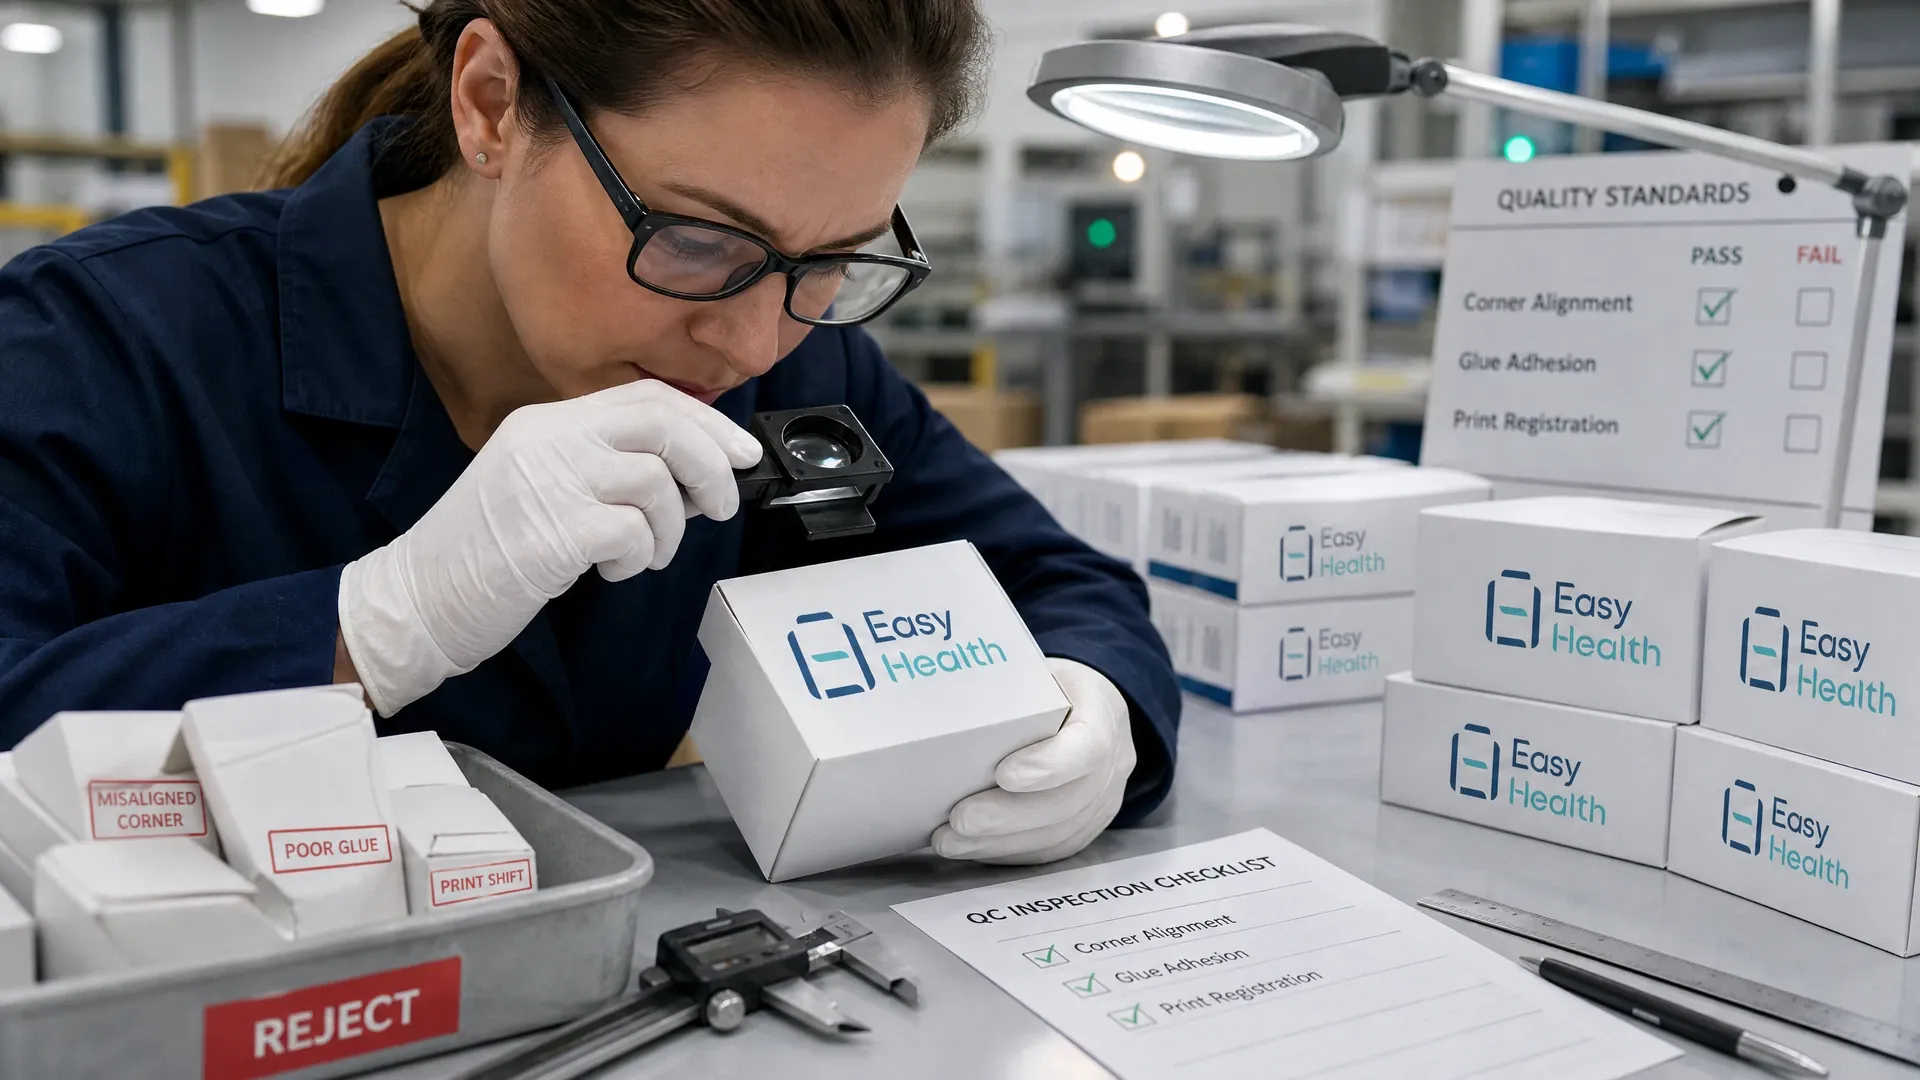
透過圖片可見自動摺盒機器運作的關鍵位置、精密模切壓痕如何影響裝配順暢、手工組裝奢華包裝的轉角與貼裱細節,以及品質檢驗如何檢查外觀、字級與封貼。這些節點直接決定摺盒與硬包裝的外觀與耐用度。
印刷與標籤:可讀性與合規位置
標示內容需按銷售地法規規劃可視面與字級。香港可參考《食物及藥物(成分組合及標籤)規例》(第132W章)及營養標籤「1+7」;中成藥類產品請留意《中醫藥條例》(第549章)。面向內地市場應依 GB 7718 與 GB 28050 安排營養、成分與製造資料。實務建議:盡量避免把關鍵資訊放在封口或刀模壓痕上;預留二維碼與序號區域;啞膜、燙金、UV 與壓紋應測試對掃碼與可讀性的影響。依時健可協調標籤與彩盒製作與品質檢核。
- 關鍵資訊避開壓痕與封貼
- 預留 QR/序號區域
- 工藝需測試掃碼可讀性
- 法規內容請按銷售地確認
生產與裝配:自動化、手工與檢驗節點
摺盒重點在自動上膠與成型精度;膠位、耳位與糊口尺寸要配合包裝線。硬包裝則關鍵在貼裱對位與轉角處理,手工工序需設定檢驗抽查節點,避免起泡與爆角。兩者皆須以精密模切壓痕確保刀模一致性,並在套裝前以實物測試裝料速度、封貼完整與防拆貼位置。依時健於香港統籌打樣、物料與印刷協調、手工裝配與品質檢驗,並按需要安排內襯、貼標與裝箱次序。
- 摺盒:糊口強度與自動化兼容
- 硬包裝:貼裱對位與轉角品質
- 模切壓痕確保裝配順暢
- 套裝前做實裝測試
合作流程(摺盒/硬包裝)
- 需求與樣品評估:確認裝載物、重量與運輸路徑;提供樣品或尺寸,客戶經理按需要個別評估。
- 刀模與結構建議:提供或優化刀模線,規劃糊口、耳位與防拆貼位置,預留法規標示區域。
- 材料與表面處理確認:建議紙板厚度與內襯材質;測試啞膜、燙金、UV 對可讀性與耐磨影響。
- 打樣與裝配測試:製作實體白樣/印樣,核對公差、裝料順暢與堆疊穩定。
- 印刷與物料統籌:協調印刷與物料供應,設定檢驗節點與留樣方式,時間視項目而定。
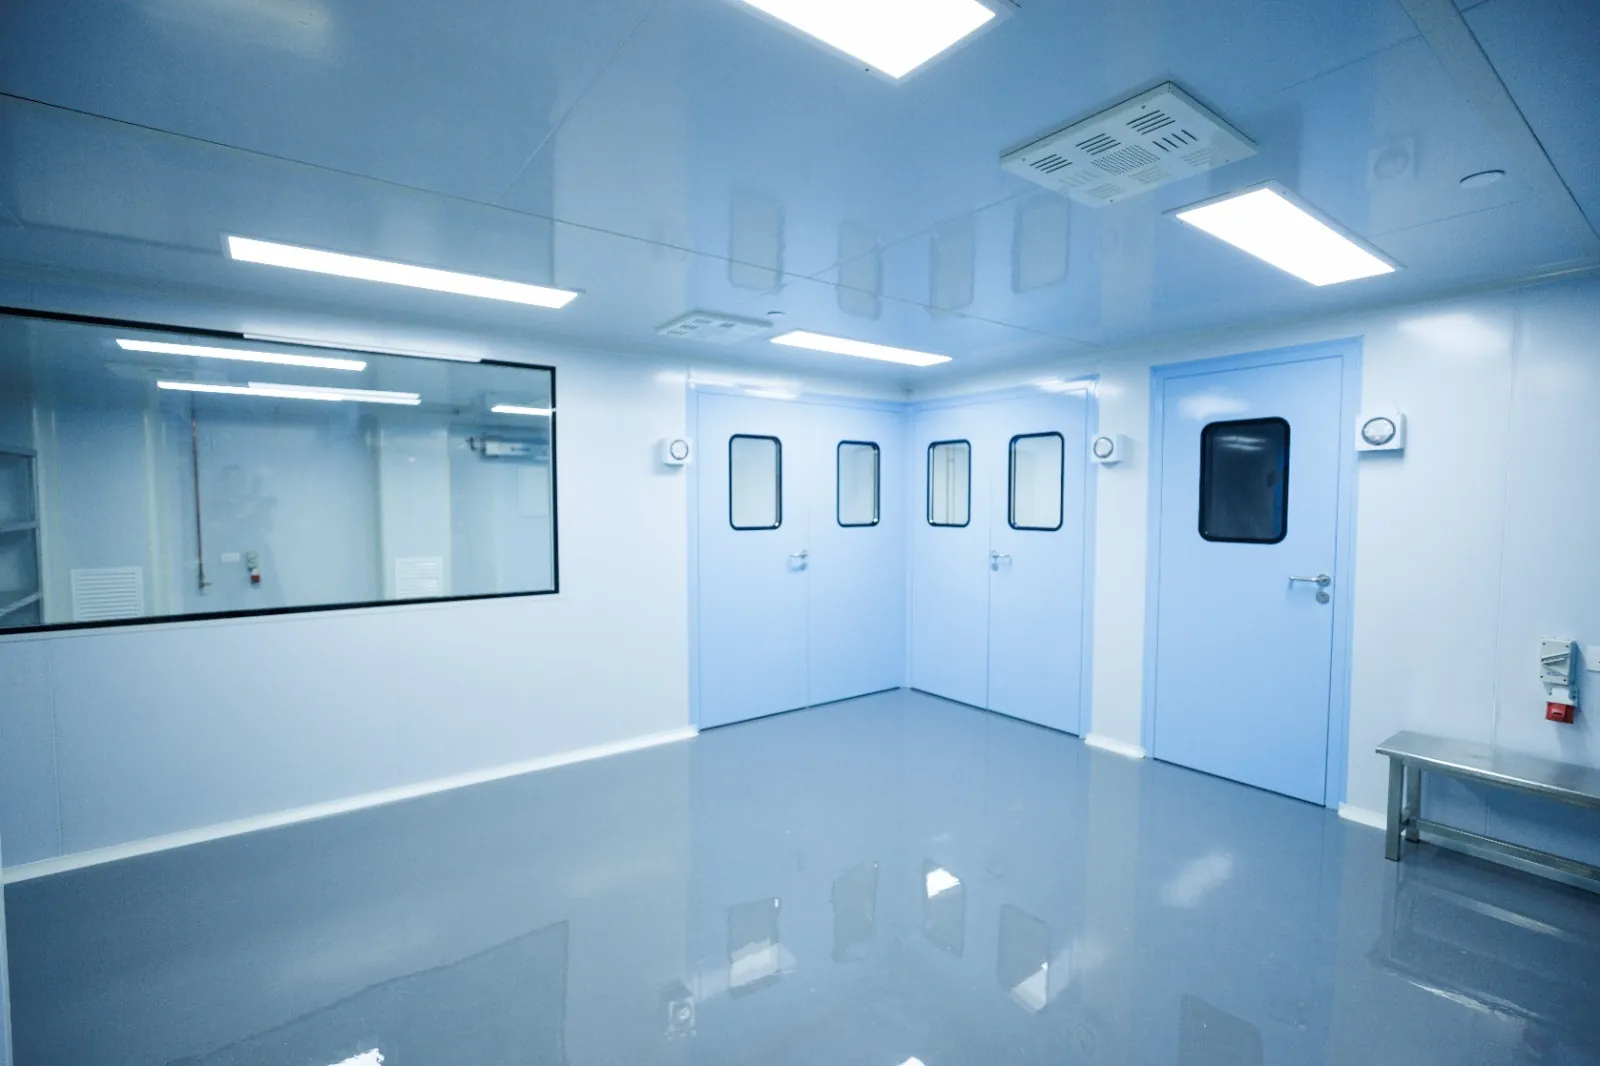
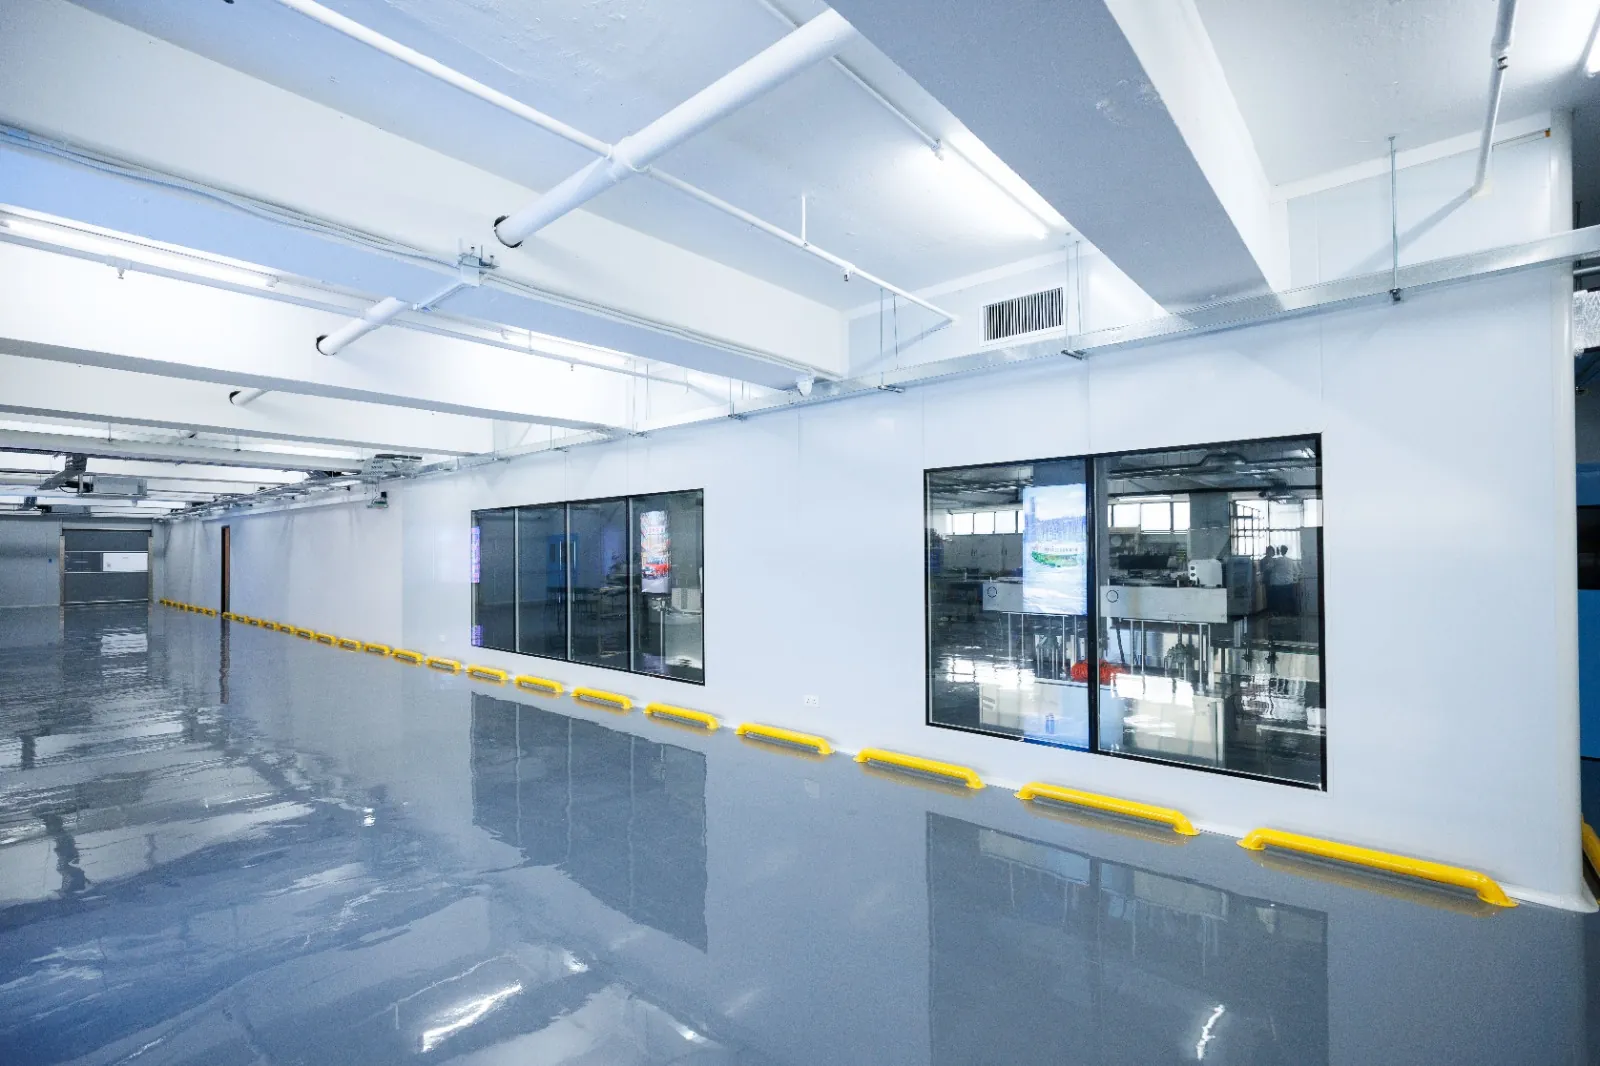
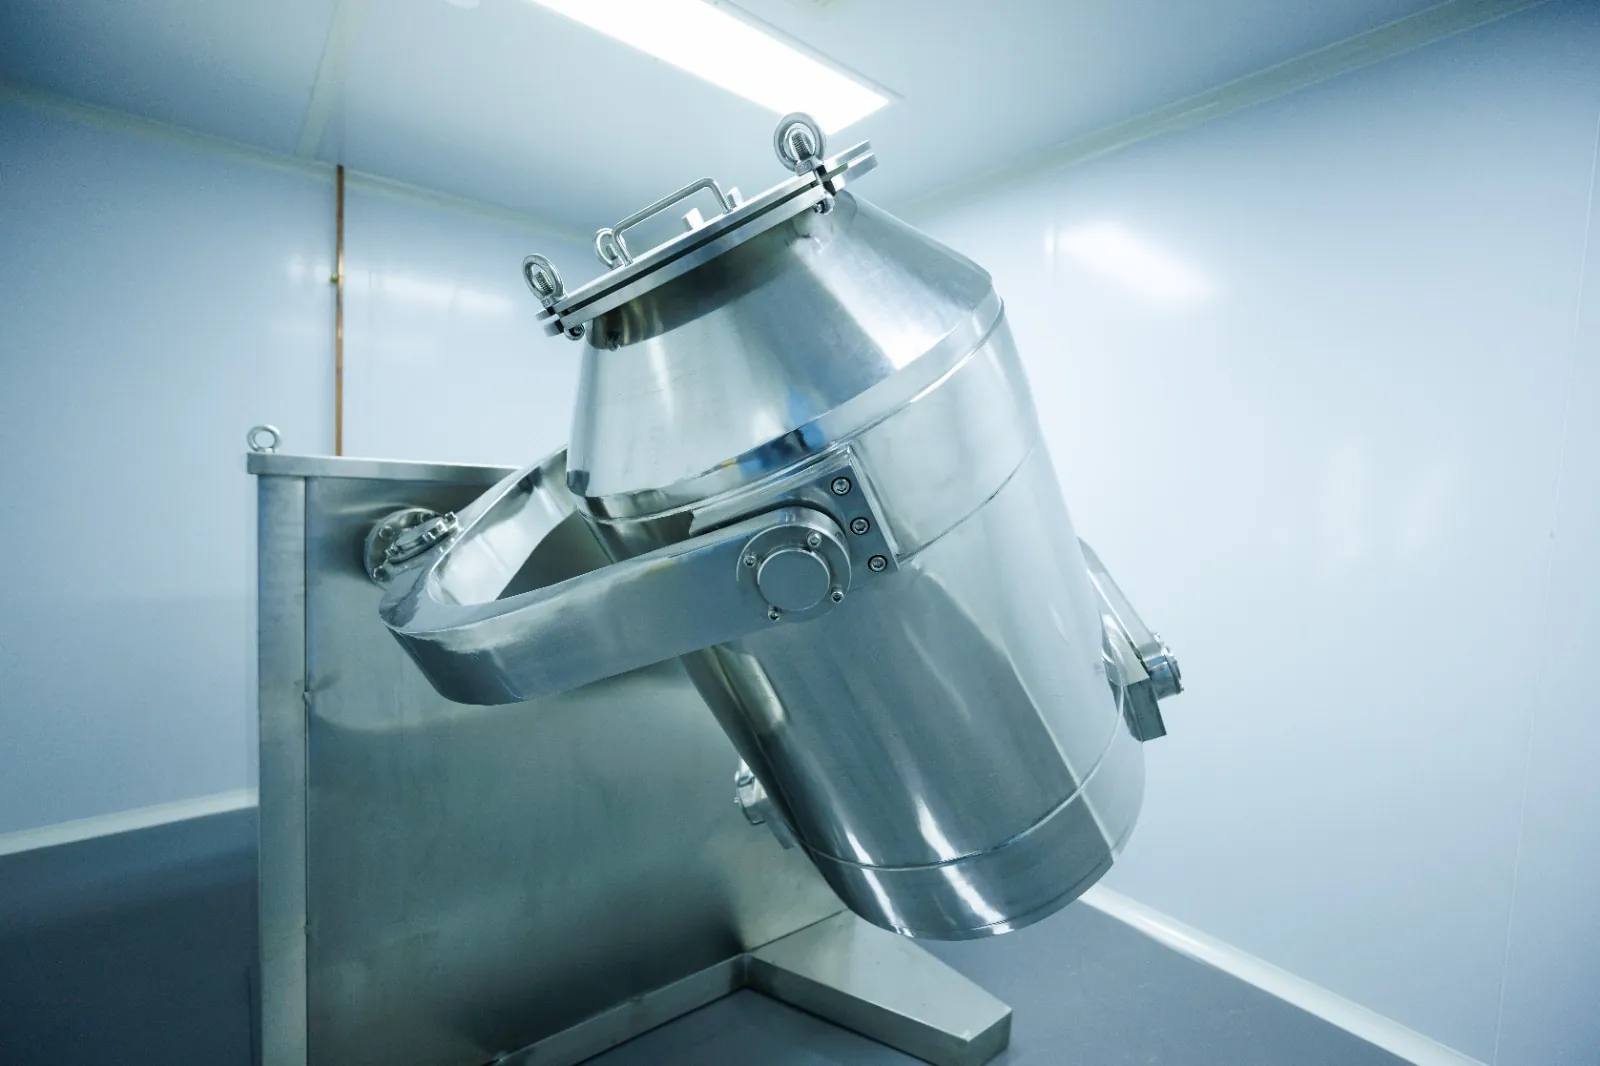
依時健香港廠房實景
摺盒 vs 硬包裝:結構與應用對照
| 面向需求 | 結構特點 | 常見內襯 | 適用品類 |
|---|---|---|---|
| 自動化/效率 | 卡紙糊盒,便於機械裝填 | 紙漿模、薄瓦楞 | 條裝、小袋、輕量樽 |
| 高端/重載 | 灰板貼裱,抗壓與平整佳 | EVA、EPE、厚瓦楞 | 玻璃樽、組合裝、禮盒 |
| 展示與工藝 | 可加燙金、UV、壓紋 | 依設計而定 | 新品發佈、陳列面提升 |
| 回收與拆解 | 單材質更易回收 | 紙漿模/紙襯更友好 | 需回收導向市場 |
表格為一般性指引,實際方案由客戶經理按樣品與場景個別確認。
下單前檢核(摺盒/硬包裝)
- 確認標示內容與字級符合銷售地法規,避免壓在折線上。
- 提供裝載物樣品,測試跌落與防晃動間隙。
- 決定封貼或防拆標,並規劃開盒動線。
- 選定紙板厚度與內襯材質,兼顧回收性。
- 確認二維碼/序號位置及掃碼角度。
- 要求白樣或印樣以核對公差與陳列效果。
常見問題
摺盒用甚麼克重或厚度較合適?
需視尺寸、裝載重量與堆疊要求而定。一般會同時考慮纖維方向、壓痕深度與糊口寬度,以確保成型與自動裝填順暢。建議先提供實物或模擬重量,我們可安排打樣測試,再由客戶經理按需要個別確認。
硬包裝角位容易爆紙,如何避免?
可從灰板厚度、轉角包覆寬度與貼裱用紙纖維方向著手,並控制上膠量與烘乾時間;深色啞膜建議做耐磨測試。生產中加入抽檢節點,及早剔除起泡或拉絲。依時健可統籌貼裱與手工裝配品質檢核。
標籤與彩盒內容如何符合香港與內地要求?
香港可參考《食物及藥物(成分組合及標籤)規例》(第132W章)與營養標籤「1+7」,內地按 GB 7718 與 GB 28050 規劃。請預留足夠字級與可視面,避免壓在折線或封貼上。具體內容建議與貴方法務或當地機構確認。
可提供白樣或印樣測試裝配嗎?
可以。我們可先做白樣檢視結構與公差,再做小批量印樣檢視上機與掃碼可讀性。時間視項目而定,由客戶經理確認。
倉儲與運輸有甚麼要點?
建議控制溫濕度,避免紙材回潮或變形;摺盒外箱堆疊高度按抗壓與路線震動條件設定。硬包裝應加強角位保護與防刮覆膜。上架前做模擬疊放與跌落測試,有助確認內襯緩衝與封貼完整。
相關包裝服務
討論您的摺盒/硬包裝需求
無論是自動化套裝的摺盒,還是高承托的硬包裝,依時健可在香港統籌刀模、紙材、印刷、內襯與裝配,並以 FSSC 22000 食品安全管理體系支援保健品 OEM/ODM。透過 WhatsApp 與客戶經理聯絡,按樣品與場景獲得個別評估與建議。
最後更新: